Di Andy Marine, kami percaya bahwa pengetahuan manufaktur praktis adalah salah satu aset paling berharga yang dibangun seiring berjalannya waktu.
Di dalam bengkel kami, terdapat para insinyur, spesialis produksi, dan teknisi berpengalaman yang telah menghabiskan waktu bertahun-tahun bekerja dengan perangkat keras kelautan baja tahan karat — mulai dari pemilihan material dan proses pengecoran hingga penyelesaian akhir dan kontrol kualitas.
Banyak dari wawasan ini dipelajari melalui pengalaman produksi sehari-hari: memahami penyebab kegagalan suatu komponen, bagaimana kinerja berbagai material di lingkungan laut, dan detail apa yang benar-benar penting ketika mengembangkan perangkat keras yang andal.
Namun, pengetahuan praktis ini sering kali hanya dibagikan di dalam bengkel dan jarang menjangkau pelanggan yang mengambil keputusan pengadaan dan teknis.
PEMBICARAAN ENGINEER adalah upaya kami untuk mengatur percakapan ini dan berbagi pengalaman manufaktur di balik perangkat keras kelautan.
Melalui seri ini, kami membahas material, proses produksi, pertimbangan desain, dan pembelajaran dunia nyata dari sudut pandang produsen perangkat keras kelautan.
PEMBICARAAN ENGINEER Ep.22 hari ini dipersembahkan oleh Insinyur Zhang, ditulis oleh saya sebagai editor.
1. Dua Gulungan Rantai, Satu Stempel: Mengapa "10 mm" Belum Menjadi Jawaban
Dua gulungan rantai jangkar rantai pendek dapat membawa stempel 10 mm yang sama dan masih berperilaku berbeda pada mesin kerek yang sama. Satu panjang masuk ke kantong gipsi dan terbayar dengan lancar; yang lain terletak agak tinggi di ujung gigi, dan di bawah beban ia mulai melompat - satu tautan naik, yang berikutnya mendarat dengan keras, rantai memanjat melintasi sproket alih-alih duduk di dalamnya.
Stempel diameternya tidak salah. Rantai 10 mm memang memiliki diameter batang nominal sekitar 10 mm. Apa yang tidak diberitahukan oleh stempel tersebut kepada Anda adalah panjang setiap tautan atau lebar bukaan di dalamnya, dan itulah dimensi yang sebenarnya dapat digenggam oleh sproket mesin kerek. Dua rantai dapat berbagi diameter nominal dan masih cukup berbeda, tautan demi tautan, yang satu cocok untuk potongan saku untuk kalibrasi yang berbeda dan yang lainnya tidak.
Bagi siapa pun yang mengganti tunggangan atau menentukan yang baru, hal itu mengubah pengukuran sederhana menjadi serangkaian pertanyaan singkat: kalibrasi rantai mana yang dilakukan, apa yang diukur oleh mata rantai yang sudah jadi, dan untuk apa gipsi pada mesin kerek dipotong. Artikel ini membahas ketiganya secara berurutan.
2. Apa yang Sebenarnya Diukur Setiap Dimensi Tautan
Sebelum bagan apa pun berguna, ada baiknya untuk mengetahui arti setiap dimensi, karena tautan yang sama dijelaskan dengan simbol berbeda di dokumen berbeda.
- Diameter batang (kawat) — d.Ketebalan baja yang membentuk sambungan. Ini adalah "ukuran nominal" yang tercetak pada label: 6 mm, 8 mm, 10 mm.
- Nada — hal.Panjang bagian dalam suatu mata rantai, diukur antara permukaan bagian dalam pada ujung mata rantai. Beberapa dokumen menyebutnya sebagai panjang internal.
- Lebar bagian dalam.Pembukaan yang jelas antara kedua sisi tautan.
- Lebar luar.Lebar luar suatu link, diukur dari tepi luar ke tepi luar.
Perbedaan sama pentingnya dengan definisi: penandaan nominal, dimensi terukur, dan dimensi batas adalah tiga hal yang berbeda. Ukuran nominalnya adalah label. Dimensi yang diukur adalah apa yang dibaca oleh jangka sorong pada bagian rantai tertentu. Dimensi batas — minimum atau maksimum yang ditentukan — adalah apa yang diizinkan oleh standar, dan inilah yang menjadi perbandingan ketika memutuskan apakah sebuah rantai akan terpasang.
Dua standar metrik yang digunakan dalam artikel ini memberi label geometri yang sama secara berbeda. DIN 766 menggunakan d untuk diameter batang, t untuk panjang bagian dalam (pitch), b1 untuk lebar bagian dalam, dan b2 untuk lebar bagian luar. ISO 4565 menggunakan dn untuk diameter nominal, p1 untuk pitch, w1 untuk lebar internal, dan w untuk lebar eksternal, dengan menyatakan w1 sebagai minimum dan w sebagai maksimum.
d (DIN 766) | dn (ISO 4565)
ketebalan baja bulat — rantai "10 mm" adalah kawat 10 mm
t (DIN 766) | hal1 (ISO 4565)
panjang yang jelas di dalam satu tautan
b1 (DIN 766) | w1 mnt (ISO 4565)
pembukaan yang jelas di dalam tautan
b2 (DIN 766) | w maks (ISO 4565)
tepi luar ke tepi luar
| Dimensi | Apa yang diukurnya | DIN 766 | ISO 4565 |
|---|---|---|---|
| Diameter batang (kawat). | Ketebalan baja bundar tempat sambungan dibengkokkan — ukuran nominal pada label, misalnya 10 mm | d | dn |
| Panjang bagian dalam (nada) | Hapus jarak di dalam tautan, dari tepi dalam salah satu ujung ke tepi dalam ujung lainnya | t | hal1 |
| Lebar bagian dalam | Hapus lebar bukaan di dalam tautan | b1 | w1 (dinyatakan minimal) |
| Lebar luar | Lebar luar melintasi link, dari tepi luar ke tepi luar | b2 | w (dinyatakan maksimum) |
3. Dua Kalibrasi Metrik: DIN 766 dan ISO 4565
Rantai jangkar tautan pendek untuk kapal kecil dikalibrasi berdasarkan dua kelompok metrik terpisah, dan perbedaan di antara keduanya tidak bersifat kosmetik.
ISO 4565:1986 berlaku untuk rantai jangkar dengan diameter nominal 6 mm hingga 12 mm untuk kapal kecil, yang dikendalikan oleh mesin kerek kapal; standar menyatakan bahwa ini tidak berlaku untuk rantai yang digunakan untuk mengangkat. Dimensinya mengikuti dasar sederhana: pitch p1 tiga kali diameter nominal dn; lebar internal minimum w1 adalah 1,35 kali dn; dan lebar luar maksimum w adalah 3,6 kali dn. Hubungan tersebut menghasilkan baris ISO pada bagan di bawah ini.
DIN 766 adalah standar rantai tautan pendek metrik terpisah yang mentabulasi serangkaian ukuran nominal yang lebih luas. Ini bukan terjemahan ISO 4565, dan keduanya tidak dapat dipertukarkan. Sebuah rantai panjang dibuat, ditandai, dan disuplai ke satu kelompok kalibrasi, bukan ke keduanya sekaligus.
Tidak ada yang lebih jelas daripada 10 mm, satu-satunya ukuran umum yang digunakan kedua keluarga untuk bekerja sama dalam lapangan: DIN 766 menetapkan 28 mm dan ISO 4565 menetapkan 30 mm untuk diameter batang nominal yang sama. Pada 8 mm, pitch terjadi bersamaan pada 24 mm pada keduanya, namun lebar eksternal maksimum yang diizinkan masih berbeda — 27,2 mm pada DIN 766 versus 28,8 mm pada ISO 4565. Kedua kalibrasi tersebut dibedakan berdasarkan keseluruhan rangkaian dimensi tautan, bukan berdasarkan ukuran tunggal atau angka tunggal.
4. Bagan Ukuran Rantai Jangkar (Referensi Identifikasi)
Tabel di bawah mencantumkan geometri tautan sebagaimana diterbitkan oleh masing-masing standar, pada ukuran nominal di mana nilai tersebut tersedia. Ini disertakan sehingga pembeli dapat mengidentifikasi kemungkinan rantai tersebut — bukan untuk menyetujui kecocokan gipsi.
| Seri spesifikasi | Diameter rantai nominal. d (mm) | Pitch / panjang bagian dalam (mm) | Lebar bagian dalam (mm), ISO w1 mnt / DIN b1 | Lebar luar (mm), maks — ISO w maks / DIN b2 maks |
|---|---|---|---|---|
| ISO 4565 | 6 | 18 | 8.1 | 21.6 |
| ISO 4565 | 8 | 24 | 10.8 | 28.8 |
| ISO 4565 | 10 | 30 | 13.5 | 36 |
| ISO 4565 | 12 | 36 | 16.2 | 43.2 |
| DIN 766 | 6 | 18.5 | 7.2 | 20.4 |
| DIN 766 | 7 | 22 | 8.4 | 23.8 |
| DIN 766 | 8 | 24 | 9.6 | 27.2 |
| DIN 766 | 10 | 28 | 12 | 36 |
| DIN 766 | 11 | 31 | 13.2 | 40 |
| DIN 766 | 13 | 36 | 15.6 | 47 |
| DIN 766 | 14 | 41 | 16.8 | 50 |
| DIN 766 | 16 | 45 | 19.2 | 58 |
Tujuan dan sumber bagan.Bagan ini adalah referensi identifikasi, bukan persetujuan kompatibilitas gipsi. Nilai ISO 4565 diambil dari tabel dimensi standar itu sendiri; nilai DIN 766 ditranskripsikan dari tabel standar melalui referensi industri dan diperiksa silang dengan data teknis produsen rantai. Tidak ada perkiraan khusus pabrikan yang disertakan, dan tidak ada sel yang diisi dengan ekstrapolasi dari ukuran yang berdekatan. Angka-angka tersebut merupakan batas standarnya sendiri: lebar internal ISO sebagai minimum, lebar eksternal ISO sebagai maksimum, dan lebar eksternal DIN 766 b2 sebagai maksimum, dengan lebar internal DIN 766 b1 ditabulasikan sebagai lebar internal.
Dua baris 10 mm adalah pasangan yang paling sering tertukar di lapangan. Pitchnya berbeda sebesar 2 mm per tautan, dan di sepanjang rantai, perbedaan tersebut terakumulasi — itulah sebabnya kalibrasi yang tidak cocok cenderung terlihat sebagai lompatan daripada rantai yang jelas-jelas salah. Mengukur beberapa tautan secara seri, bukan satu tautan, adalah cara praktis untuk melihat kalibrasi mana yang dilakukan pada suatu rantai.
5. Mengapa Orang Gipsi, Bukan Labelnya, yang Memutuskan Cocok
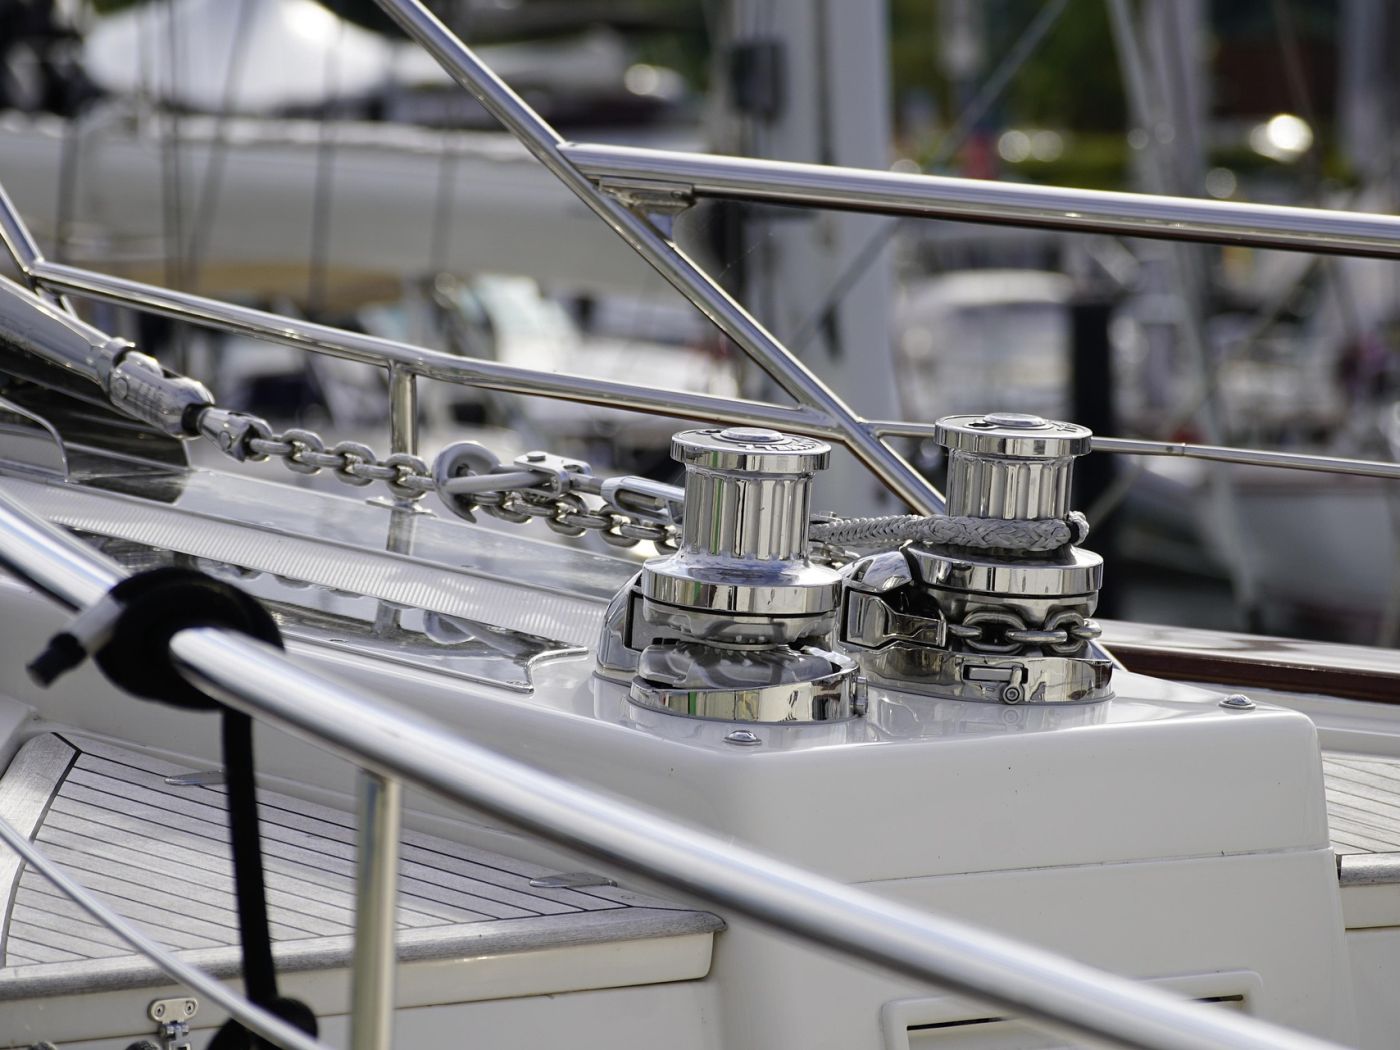
Mesin kerek gipsi - roda rantai - bukanlah sproket untuk keperluan umum. Kantongnya dikerjakan untuk menerima tautan tertentu: diameter batang tertentu, tinggi nada tertentu, dan lebar tertentu. Ketiganya dipotong ke dalam kantong yang sama, sehingga rantai harus memenuhi ketiganya sekaligus, bukan hanya diameter nominalnya saja.
Mekanismenya paling mudah dilihat dalam nada. Saat rantai berjalan, setiap mata rantai harus dimasukkan ke dalam saku dan diletakkan rata di dudukannya sementara mata rantai berikutnya diambil oleh gigi. Jika pitch terlalu panjang untuk saku, kaitan akan mendarat di ujung gigi, bukan di dudukan. Di bawah tekanan, rantai akan naik, mata rantai berikutnya juga salah duduk, dan lintasan menjadi serangkaian lompatan — rantai memanjat sproket alih-alih mencengkeramnya. Jika nadanya terlalu pendek, tautan akan memenuhi saku dan rantai akan terikat. Sesar lebar berperilaku sama pada sumbu lainnya: sambungan yang terlalu lebar menjembatani dinding saku dan tidak dapat dipasang, sedangkan sambungan yang terlalu sempit bergerak longgar dan dapat terpelintir alih-alih melacak.
Ini juga mengapa tes bangku terbukti sangat sedikit. Menjatuhkan beberapa mata rantai ke dalam gipsi dengan tangan, atau memutar roda rantai secara perlahan tanpa beban, dapat terlihat meyakinkan pada rantai yang akan berperilaku buruk setelah tegangan dan gerakan diterapkan. Kantong hanya perlu menerima setiap tautan, secara penuh, di bawah beban pengambilan. Margin kerja dimasukkan ke dalam kantong oleh pembuat mesin kerek, tetapi ukuran margin tersebut bervariasi antar model, dan tidak ada angka toleransi yang berlaku untuk setiap gipsi.
Kesimpulan praktisnya adalah bahwa penandaan orang gipsi itu sendiri adalah pengenal utama. Stempel pada roda rantai, dibaca bersama dengan manual mesin kerek, menyebutkan standar dan ukuran saku yang dipotong. Rantai tidak boleh dijalankan pada mesin gipsi dengan standar berbeda, meskipun ukuran nominalnya terlihat sama.
6. Surat Perintah Cek Pengadaan
Untuk kendaraan pengganti atau bangunan baru, pemeriksaan dijalankan dalam urutan berikut — dari bagian tetap sistem ke bagian variabel:
- Baca gipsi dulu.Identifikasi model mesin kerek dan roda rantai, dan bacalah stempel pada gipsi bersama dengan manual mesin kerek. Penandaannya menyebutkan ukuran standar dan nominal kantong yang dipotong; itu adalah referensi tetap untuk segala sesuatu yang mengikutinya.
- Cocokkan dengan standar dan penandaan rantai yang dinyatakan.Konfirmasikan rantai kalibrasi mana yang dibuat dan apa yang ditandai oleh pembuatnya, dan periksa apakah ini sesuai dengan gipsi.
- Verifikasi dimensi yang sudah jadi terhadap sampel.Letakkan setidaknya sepuluh mata rantai secara mendatar, tarik kencang, dan ukur dari tepi luar ke tepi luar pada bagian yang bersih dan belum dipakai; satu tautan tidak praktis untuk diukur secara akurat. Bandingkan hasilnya dengan dimensi yang dinyatakan pembuat untuk kalibrasi tersebut. Rantai yang sudah usang akan berukuran lebih panjang daripada rantai yang dibuat, jadi rantai bekas tidak boleh menjadi satu-satunya dasar untuk menentukan ukuran rantai yang baru.
- Dapatkan spesifikasi pastinya secara tertulis dan jalankan pemeriksaan kesesuaian yang ditentukan.Konfirmasikan spesifikasi pasokan dengan pembuat rantai dan pembuat mesin kerek, dan lakukan pemeriksaan kesesuaian yang ditentukan oleh pembuat mesin kerek sebelum melakukan pemasangan penuh pada kapal.
Langkah satu dan dua menentukan rantai mana yang merupakan kandidat. Langkah ketiga dan keempat memastikan bahwa rantai benar-benar menghasilkan kecocokan — dan ini adalah langkah yang paling sering dilewati ketika penggantian dipesan berdasarkan diameter saja.
7. Apa yang Harus Dikirim kepada Kami
Konfirmasi kecocokan adalah latihan dokumentasi sebelum melakukan pembelian. Untuk mengonfirmasi spesifikasi pasokan yang tepat untuk rantai pada mesin kerek tertentu, kirimkan kepada kami:
- mesin kerek dan model gipsi, atau injakan pada roda rantai;
- penandaan pada rantai yang sedang digunakan (standar dan ukuran);
- spesifikasi rantai yang diperlukan — kelompok kalibrasi, ukuran nominal, dan panjang yang diperlukan;
- halaman manual gambar atau mesin kerek yang relevan.
Kami akan mengerjakannya untuk mengonfirmasi spesifikasi apa yang dapat kami suplai. Kami tidak mensertifikasi kombinasi gipsi dan rantai dari satu dimensi, dan kami tidak dapat menjanjikan bahwa rantai sembarang dan gipsi akan kompatibel — hal ini bergantung pada kalibrasi dan toleransi produksi gipsi, yang keduanya dikontrol oleh pembuat mesin kerek.
Perangkat keras penahan kami saat ini tercantum di bawahrantai jangkar. Jika entri rantai DIN 766 baja tahan karat relevan, maka tercantum di sini:rantai jangkar baja tahan karat DIN 766. Daftar produk tersebut hanyalah titik masuk saja; hal ini tidak dengan sendirinya merupakan bukti bahwa suatu bets tertentu memenuhi standar tertentu, dan konfirmasi dimensi masih diperoleh dari dokumentasi pembuatnya.